
Балансировка турбины: зачем она нужна и как выполняется

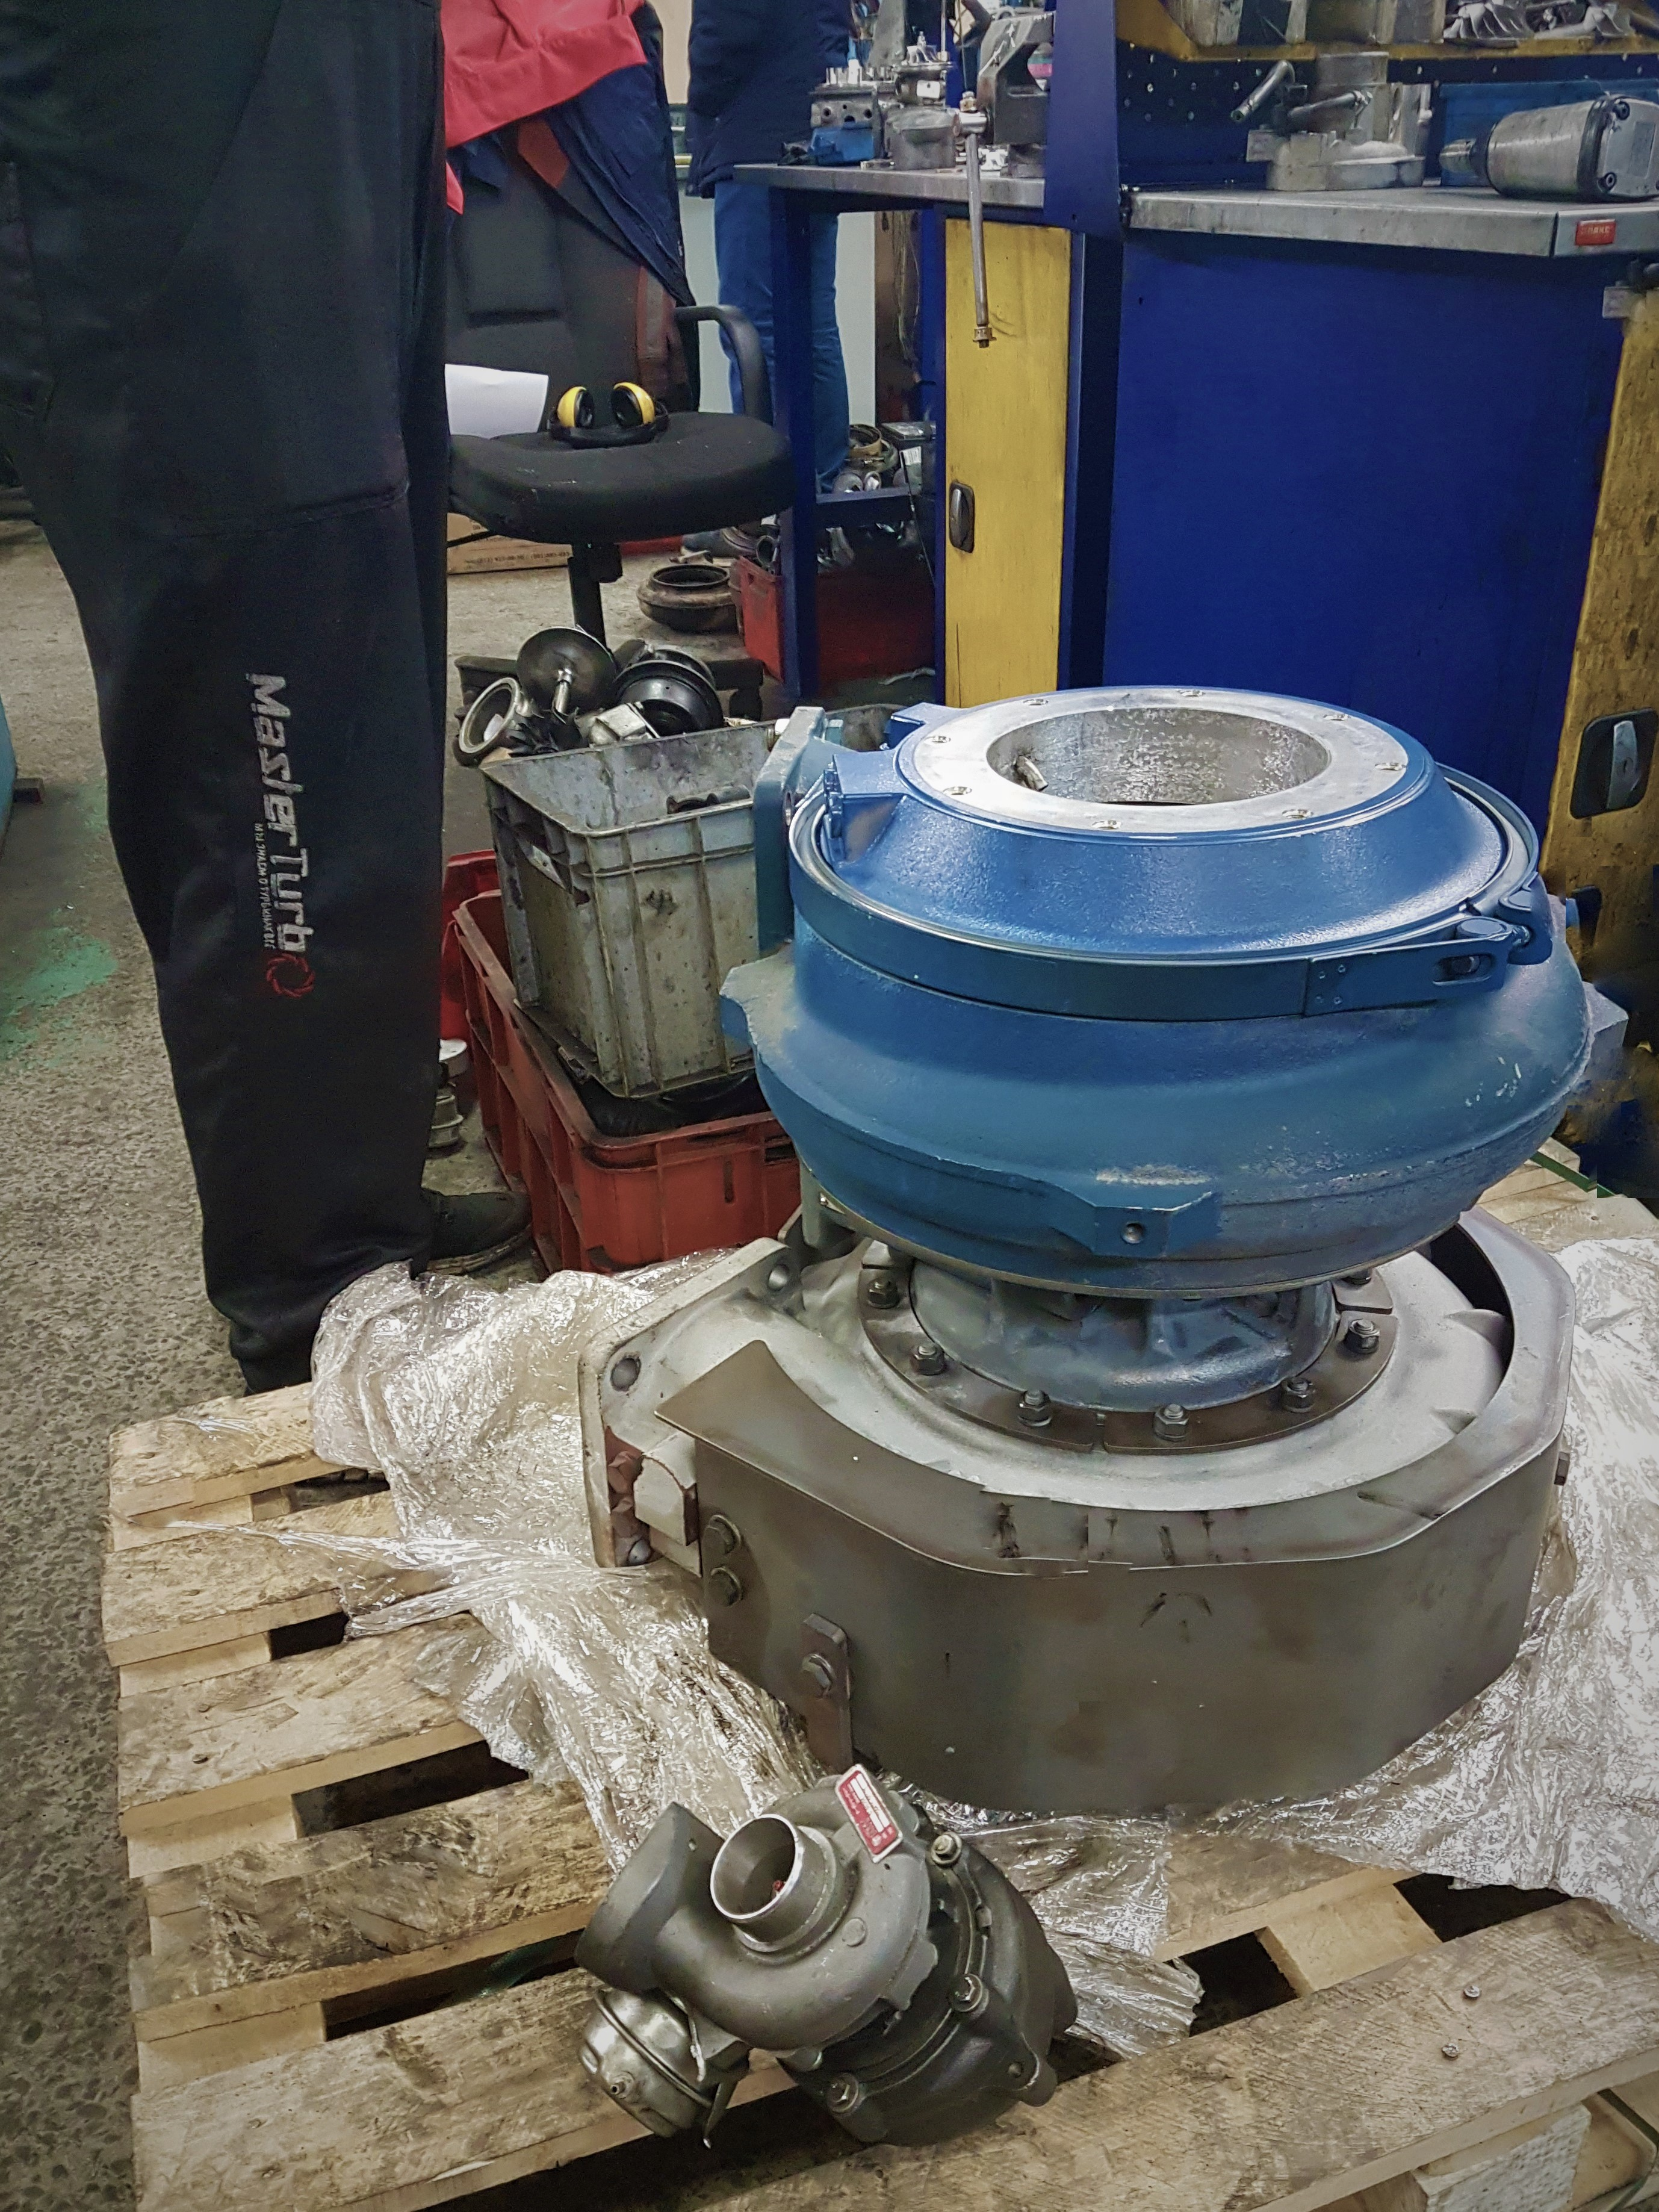
Наш профиль — не только автомобильные турбокомпрессоры, хотя их доля весьма значительна. Мы также восстанавливаем турбокомпрессоры, установленные на спецтехнике, дизельных и газовых электростанциях, когенерационных установках и судах водоизмещением до 2000 тонн. Поэтому принцип балансировки рассмотрим в широком смысле, а не только на примере автомобильных турбин.
Ротор турбины — это высокоскоростная вращающаяся система, в которой даже незначительный дисбаланс масс способен привести к серьезным последствиям. Для газовых и паровых турбин, а также для турбокомпрессоров, рабочие скорости могут достигать сотен тысяч оборотов в минуту. В таких условиях балансировка становится критическим фактором надежности и безопасности.
Зачем нужна балансировка и какие могут быть последствия дисбаланса.
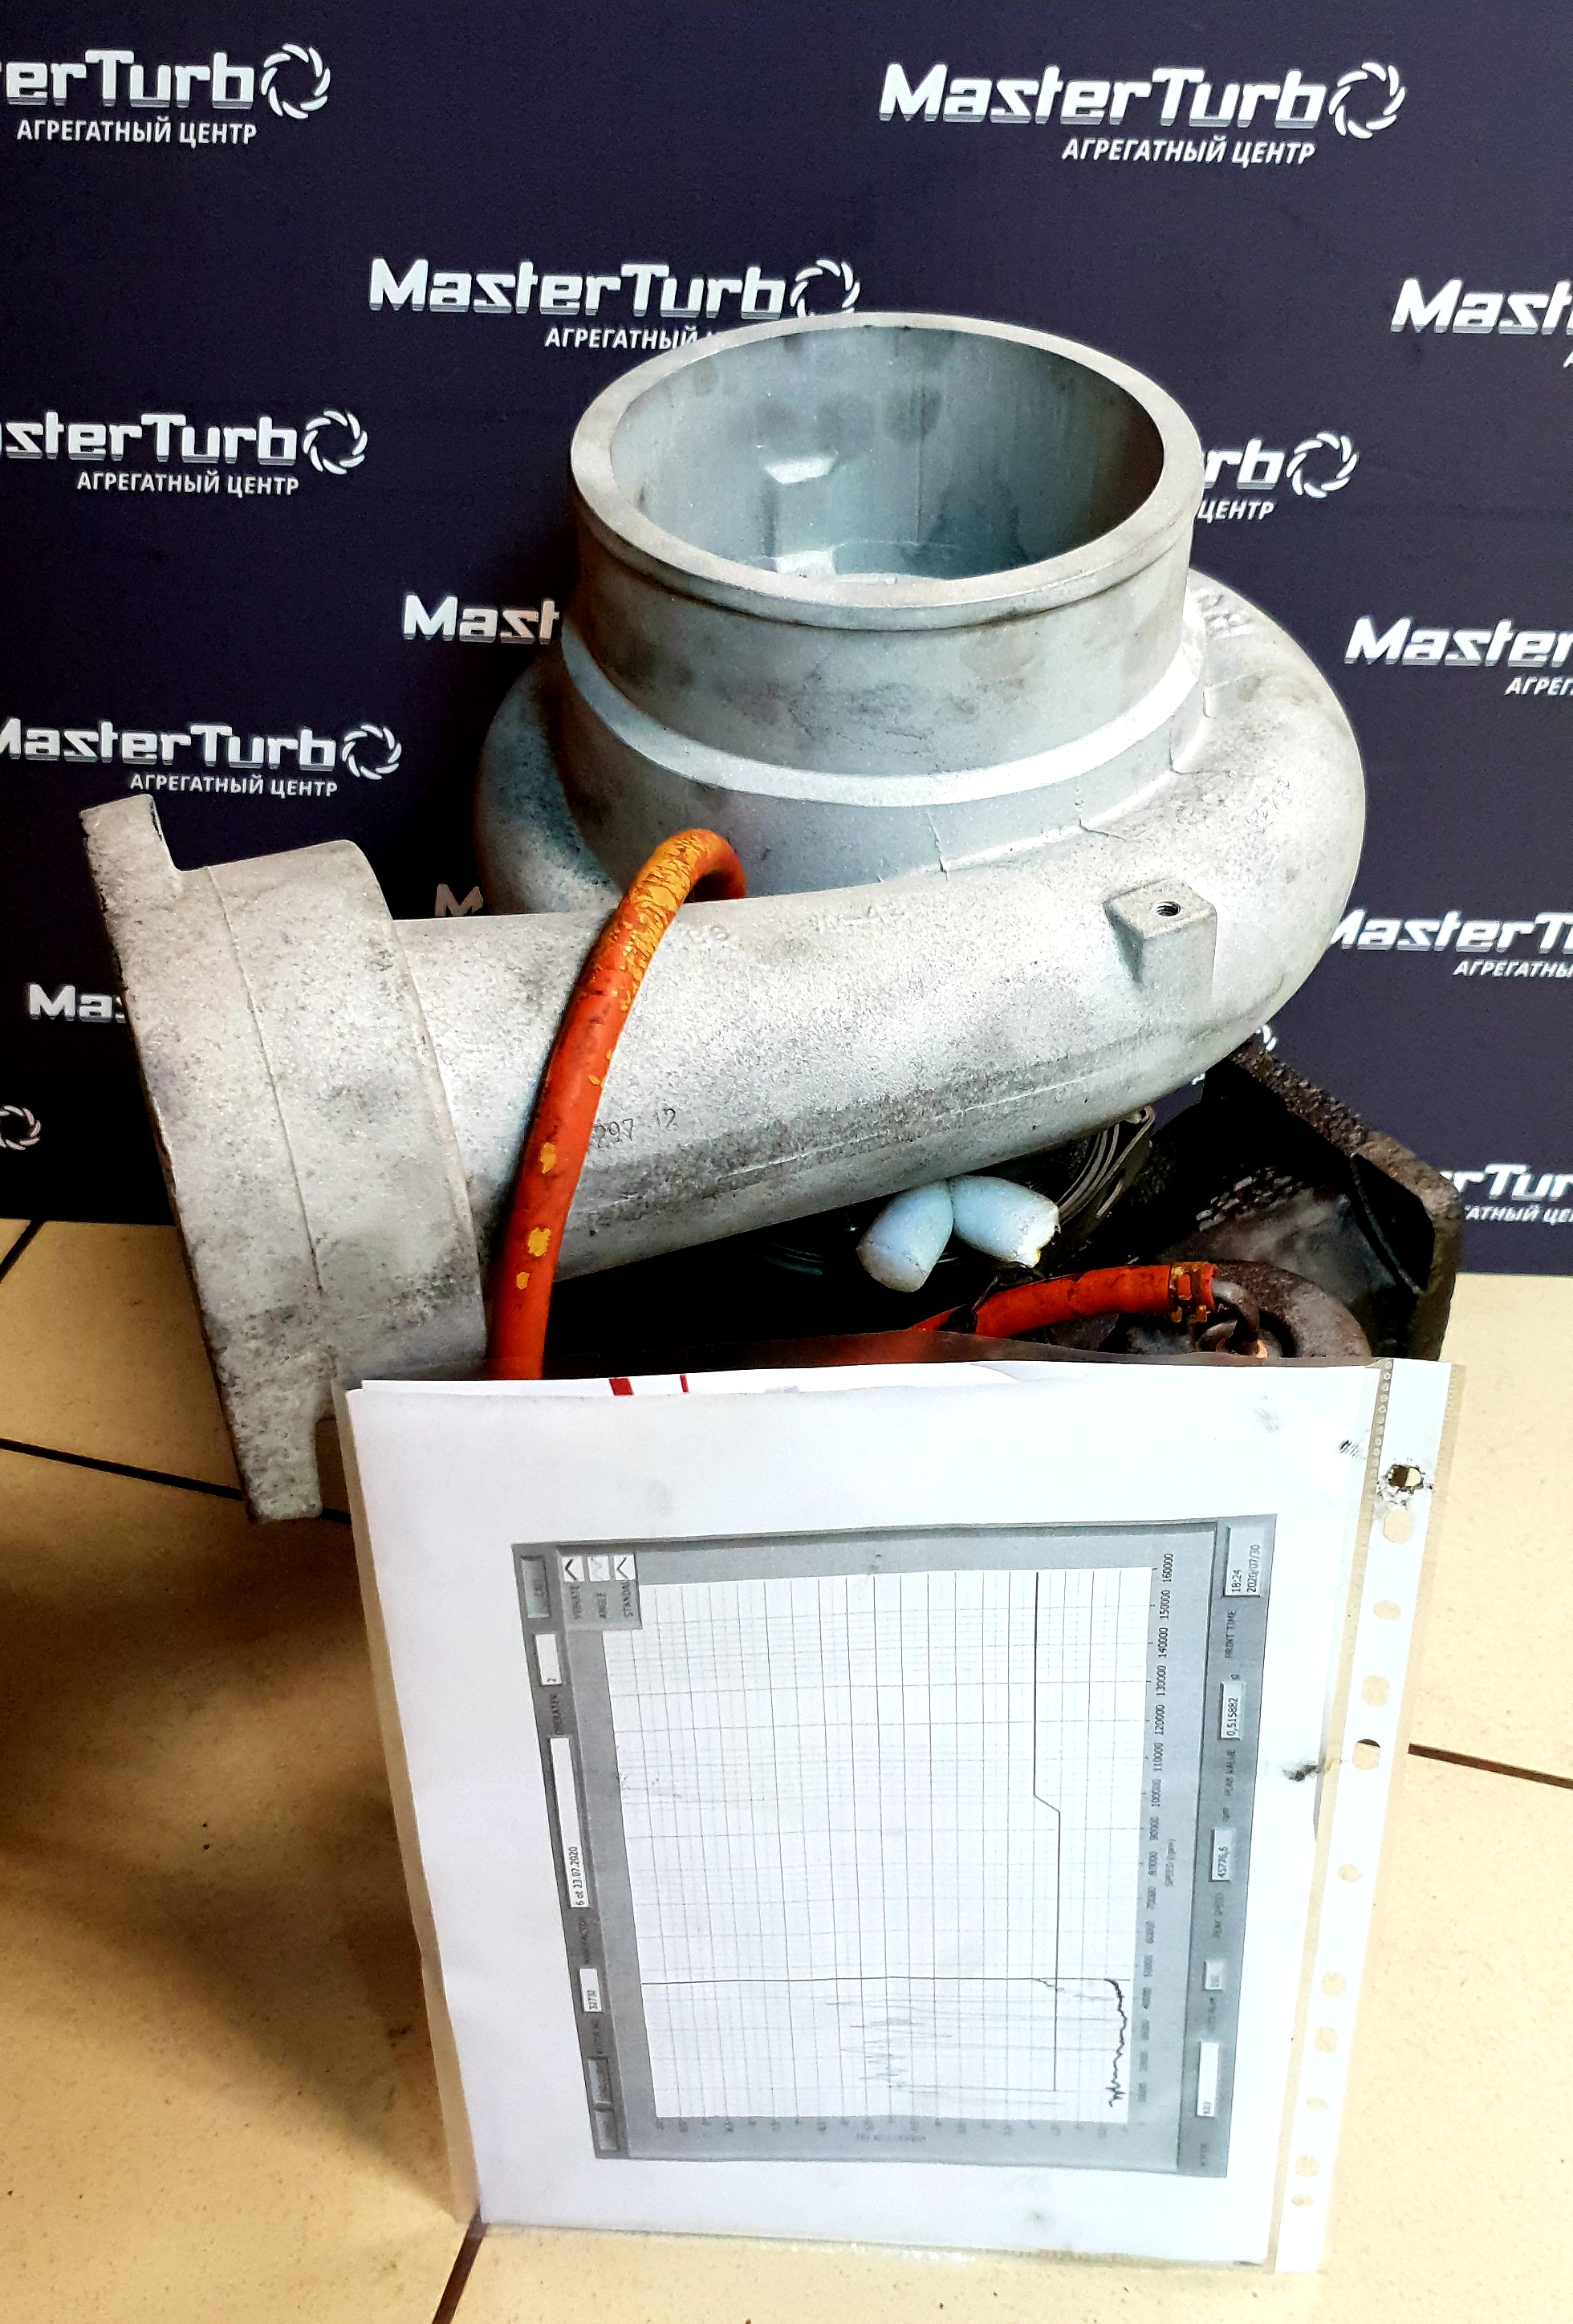
Дисбаланс ротора — это несовпадение центра масс с осью вращения. При высоких скоростях это несовпадение порождает центробежную силу, которая растет пропорционально квадрату скорости. Результатом становятся вибрации, и их последствия выходят далеко за рамки простого шума.
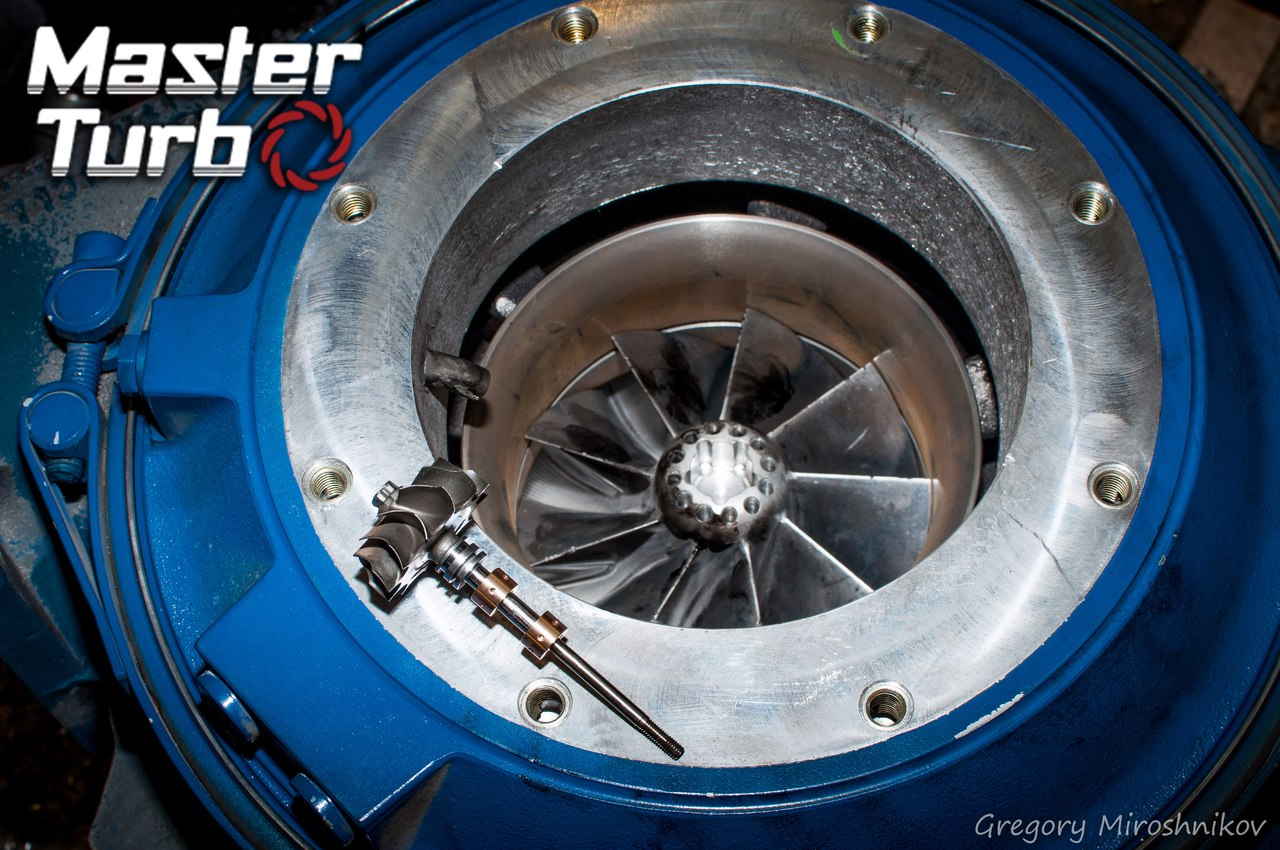
Прежде всего, дисбаланс разрушает подшипники. Вибрационная нагрузка выводит их из строя, ускоряет износ и может привести к заклиниванию или задирам. Нагрузка передается и на другие компоненты: крепеж ослабевает, уплотнения изнашиваются, а в худших случаях происходит усталостное разрушение лопаток. Вибрации от дисбаланса могут входить в резонанс с собственной частотой лопаточного аппарата, что способно вызвать трещины и поломки лопастей.
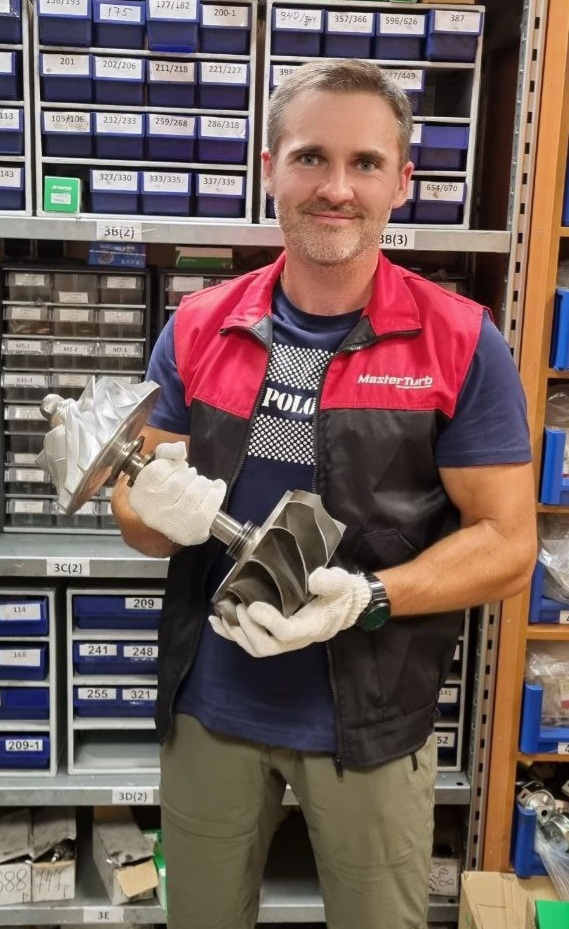
Для энергетических газовых турбин дисбаланс ротора назван наиболее частой причиной вибраций, которые, в свою очередь, являются главной причиной механических отказов оборудования. В масштабах электростанции это означает незапланированные простои и высокие затраты на ремонт. В случае с турбокомпрессорами последствия могут быть еще более катастрофичными — вплоть до разрушения корпуса турбины и попадания металлических обломков в двигатель. Поэтому своевременная и качественная балансировка — это не профилактика постороннего шума, а предотвращение серьезной аварий.
Причины возникновения дисбаланса
Дисбаланс не возникает на пустом месте. Его источники можно условно разделить на несколько групп.
Технологические и производственные причины. Даже при самом точном изготовлении невозможно добиться идеальной однородности материала. Литье, механическая обработка, сборка — каждый этап вносит свою погрешность. Поэтому роторы балансируют на этапе производства, но остаточный дисбаланс сохраняется всегда. Кроме того, при сборке ротора из отдельных компонентов (рабочее колесо, вал, кольца, крепеж) их индивидуальные погрешности суммируются, создавая дополнительный дисбаланс.
Эксплуатационные причины. В процессе работы ротор изнашивается и повреждается. Эрозия и коррозия лопаток, отложения загрязнений на проточной части, ослабление или смещение крепежных элементов — все это нарушает исходное распределение масс. Для турбокомпрессоров частая причина — попадание посторонних предметов, которые повреждают колесо компрессора или турбины. Перегрев и тепловые деформации также могут приводить к искривлению вала и, как следствие, к дисбалансу.
Как выполняется балансировка: основные подходы
Выбор метода балансировки зависит от типа турбины, ее размера, доступности и требований к точности. Можно выделить три основных подхода.
Низкоскоростная (компонентная) балансировка
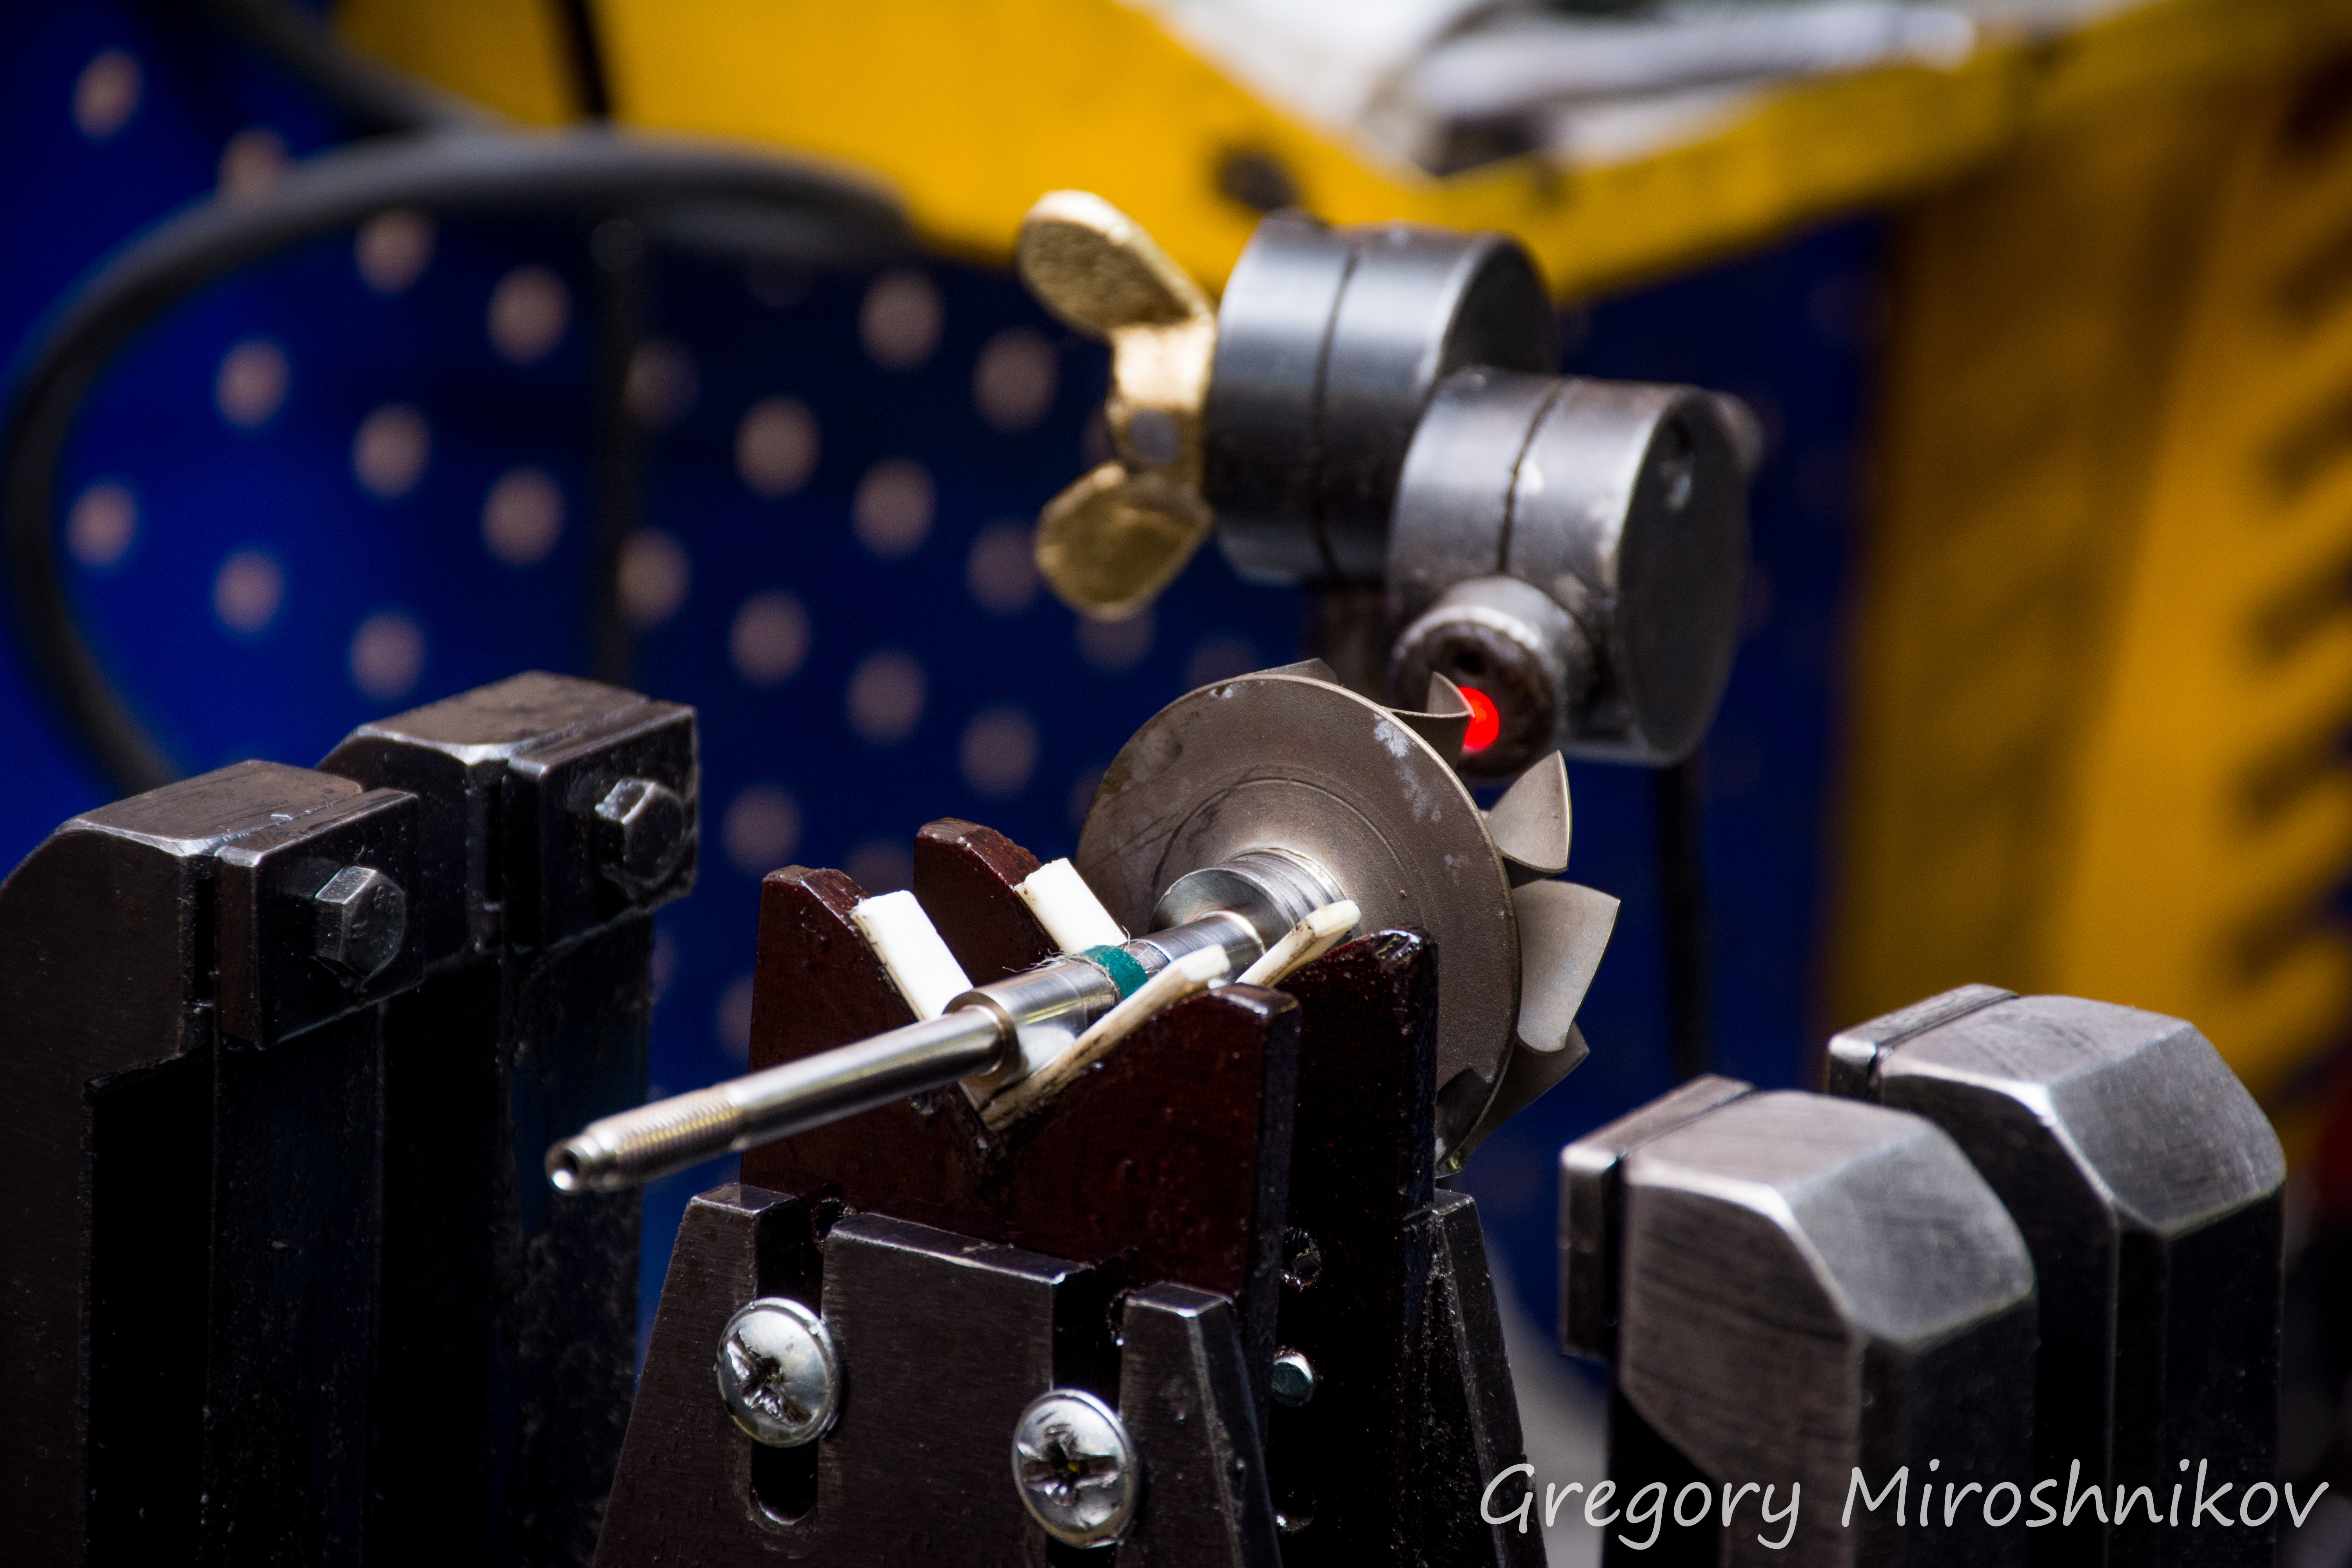
Это традиционный метод, применяемый на этапе производства или капитального ремонта. Отдельные компоненты ротора (рабочее колесо турбины, колесо компрессора) балансируются по отдельности на специальных низкоскоростных станках. Такой подход позволяет устранить первичный дисбаланс деталей, но не учитывает ошибки, накапливающиеся при их сборке в единый ротор.

Высокоскоростная балансировка на разгонном стенде.
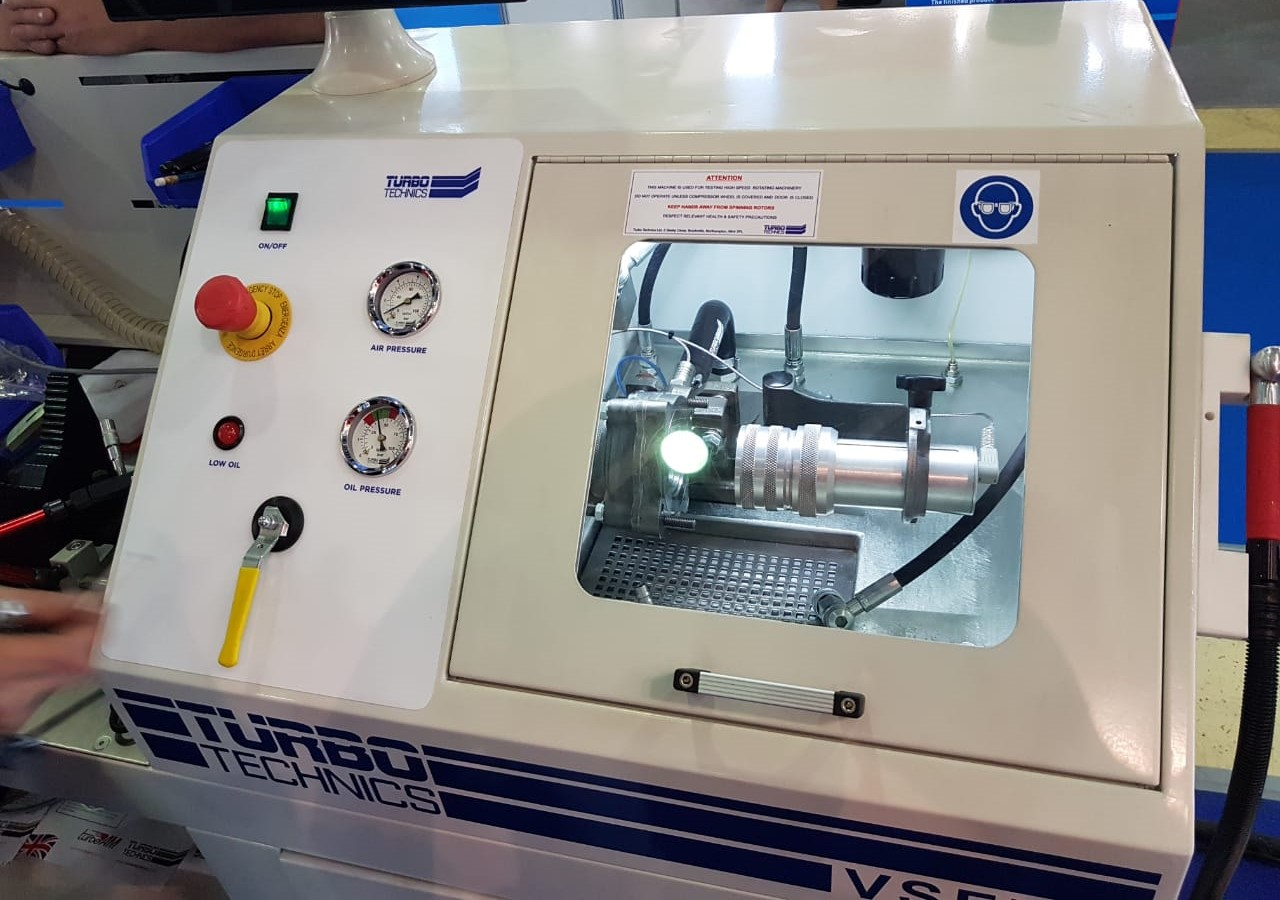
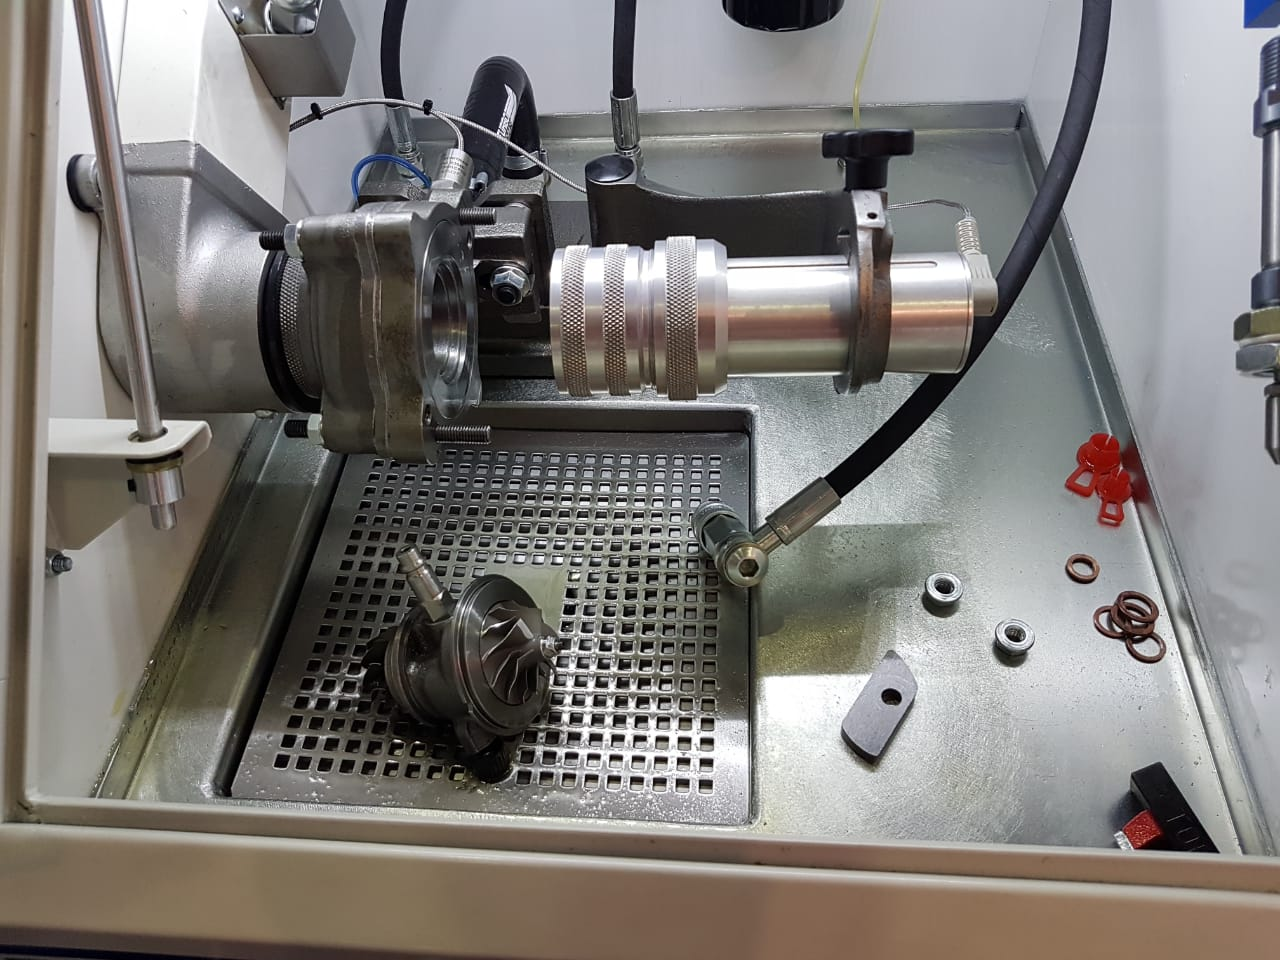
Этот метод чаще всего применяется к малогабаритным турбокомпрессорам, в основном к автомобильным.
Собранный картридж турбокомпрессора устанавливается в балансировочный стенд и раскручивается до рабочей или близкой к ней скорости. Это принципиально важно, поскольку на высоких оборотах ротор ведет себя иначе, чем на низких: он может прогибаться, и дисбаланс проявляется в полной мере. Этот вид балансировки учитывает трудно прогнозируемые явления и на текущий момент является самым точным.
Процесс включает несколько этапов:
1. Подготовка: собранный картридж монтируется на разгонный стенд.
2. Раскрутка: ротор турбокомпрессора разгоняется до максимальной или близкой к ней скорости вращения.
3. Обнаружение дисбаланса: высокоточные датчики фиксируют амплитуду и фазу вибрации.
4. Коррекция: на основе полученных данных рассчитывается масса и угловое положение корректирующих грузов, которые затем добавляются или, наоборот, удаляется материал в нужных точках.
5. Финальный тест: процедура повторяется до тех пор, пока уровень вибрации не войдет в допустимые пределы.
Для турбокомпрессоров применяется схожая методика. Собранный картридж раскручивается потоком воздуха до скоростей 100 000–200 000 об/мин, а вибрация измеряется акселерометром. Коррекция обычно выполняется путем снятия небольшого количества металла с гайки или колеса компрессора.
Балансировка на месте (полевая балансировка)
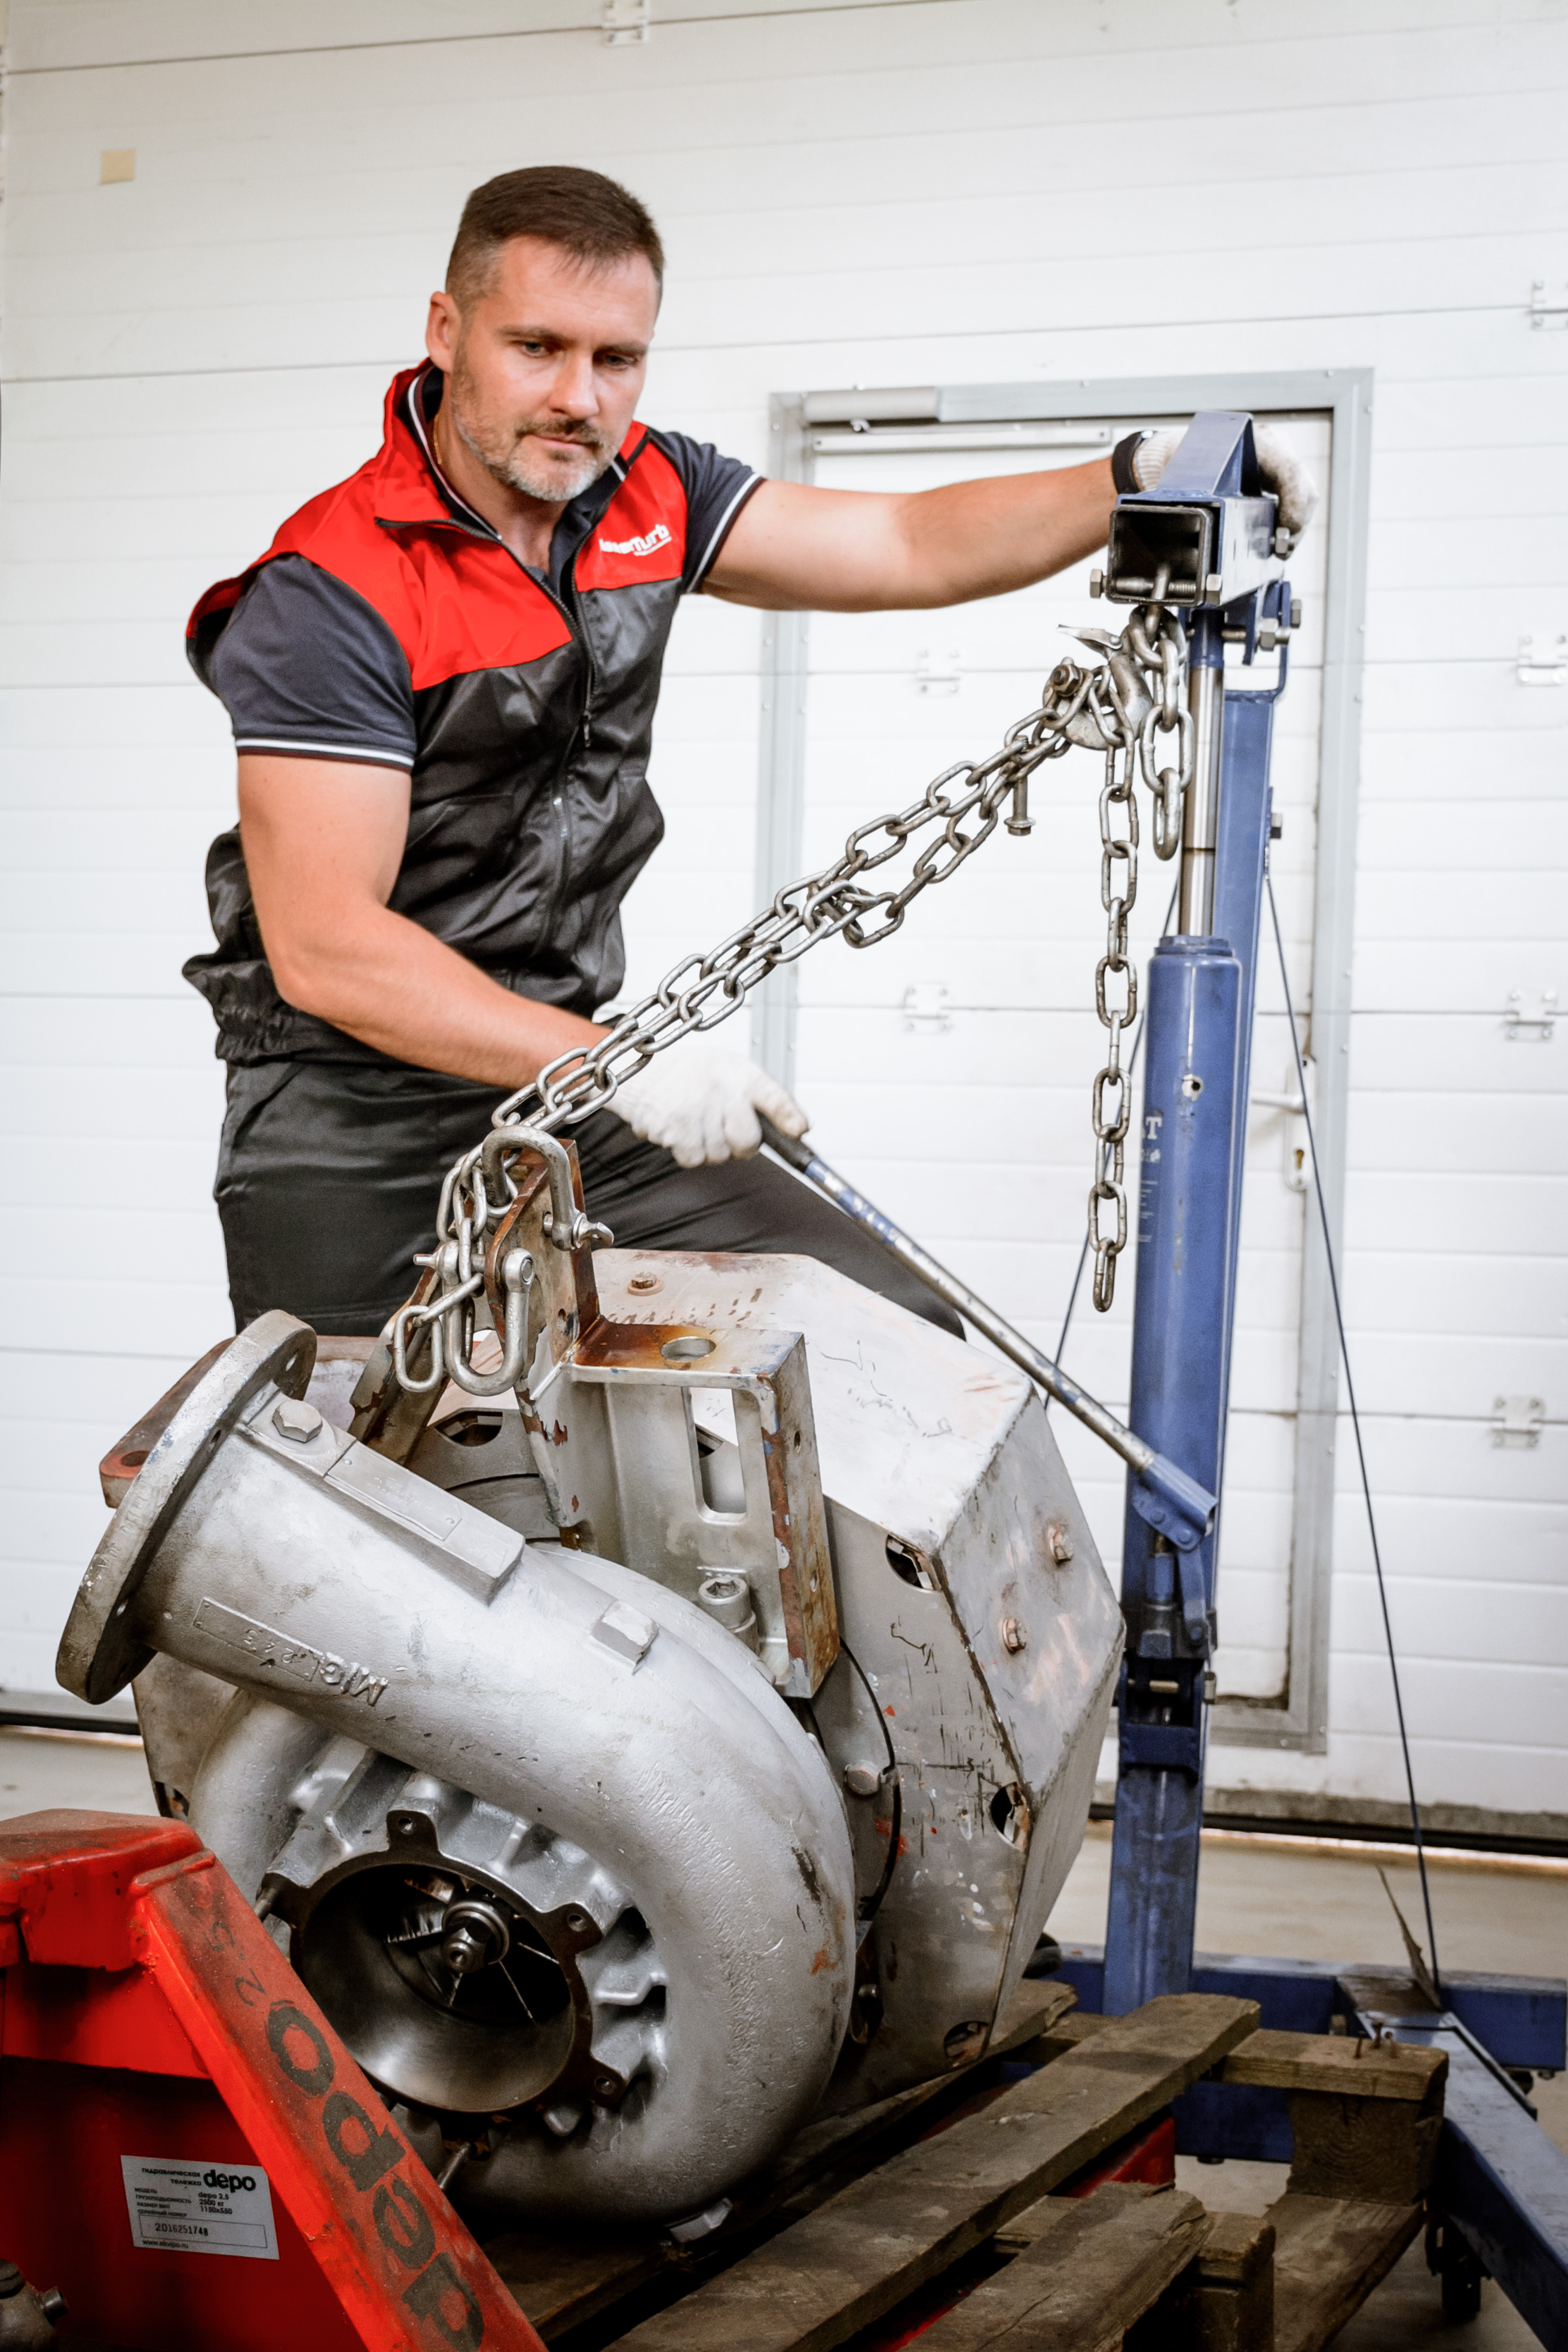
Этот метод позволяет балансировать ротор без его демонтажа и отправки в цех. Он особенно ценен для крупногабаритного оборудования, транспортировка которого нецелесообразна или невозможна. Балансировка выполняется на собственных подшипниках машины во время ее работы или при прокрутке. Например балансировка турбин крупных газотурбинных станций.
Методика, как правило, основана на методе влияющих коэффициентов. С помощью датчиков вибрации и лазерного тахометра измеряются амплитуда и фаза исходной вибрации. Затем в одну или две плоскости коррекции устанавливается пробный груз известной массы, и измерения повторяются. На основе разницы показаний рассчитывается, какой груз и в каком месте нужно установить, чтобы скомпенсировать дисбаланс. Современные портативные балансировочные приборы автоматизируют этот расчет. Весь процесс часто занимает менее одной рабочей смены. Этот метод также позволяет учитывать дисбаланс, вносимый присоединенными элементами (муфтами, трубопроводами), который невозможно увидеть на стенде.
Нормативные требования
Качество балансировки не является субъективным понятием. Оно регламентируется международными и национальными стандартами. Ключевым документом является ISO 1940-1 (в России — ГОСТ ИСО 1940-1-2007), который устанавливает классы точности балансировки для различных типов роторов. Для газовых и паровых турбин обычно требуется высокий класс точности, например, G 2,5. Это означает, что допустимый остаточный дисбаланс строго ограничен и напрямую связан с максимальной рабочей скоростью ротора.
Кроме того, стандарты серии ISO 20816 (и более ранний ISO 10816) задают границы допустимых уровней вибрации для различных классов машин, что служит критерием приемки при балансировке на месте.
В итоге выбор между стендовой и полевой балансировкой определяется конкретными условиями, но в обоих случаях цель одна — обеспечить плавную, безаварийную и долговечную работу оборудования, будь то гигантский ротор турбины электростанции или компактный картридж турбокомпрессора. Пренебрежение этой процедурой неизбежно ведет к ускоренному износу, аварийным остановкам и значительным финансовым потерям.
г. Москва, ул. Автомоторная 1/3
+7 (916) 933-24-24.
Роман Дмитриев.


